Laminátová fólia AL/Sklolaminátová fólia je fólia s veľmi vysokými nákladmi, najmä vynikajúcou od...
See Details
EN

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Čo presne je AL/Netkaná laminátová fólia a prečo sa používa v toľkých odvetviach?
Čo presne je AL/Netkaná laminátová fólia a prečo sa používa v toľkých odvetviach?
Dátum: Jun 01, 2026
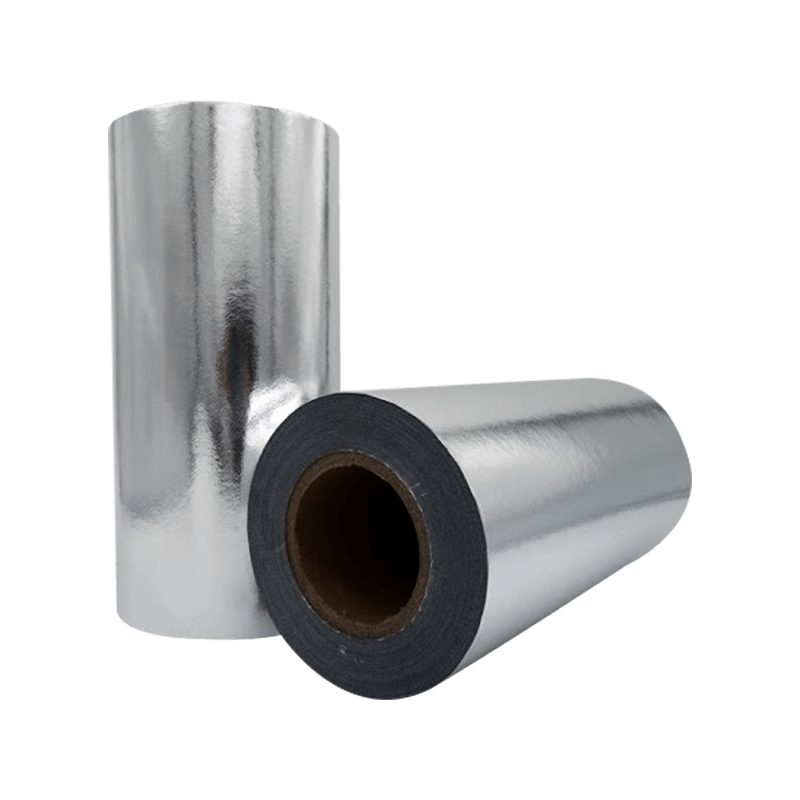
AL/laminátová fólia z netkanej textílie je kompozitný materiál vytvorený spojením vrstvy hliníkovej fólie s netkaným textilným substrátom, čím vzniká flexibilná fólia, ktorá spája bariérové a reflexné vlastnosti hliníka s pevnosťou, priedušnosťou a rozmerovou stálosťou netkaných textílií. Táto kombinácia rieši zásadné obmedzenie každého jednotlivého materiálu: samotná hliníková fólia je náchylná na roztrhnutie a tvorbu dierok pri mechanickom namáhaní, zatiaľ čo samotné netkané textílie neponúkajú žiadnu zmysluplnú ochranu proti vlhkosti, plynom alebo sálavému teplu. Spoločne laminát dosahuje úrovne výkonu, ktoré ani jeden komponent nemôže dosiahnuť nezávisle, a preto sa laminátová fólia AL/netkanej textílie stala štandardným materiálom v izolácii, balení, zdravotníctve a priemysle po celom svete.
Čo AL/Netkaná laminátová fólia vlastne je
Označenie „AL“ sa vzťahuje na komponent hliníkovej fólie – zvyčajne mäkkú, komerčne čistú hliníkovú fóliu s hrúbkou od 6 mikrónov do 25 mikrónov, v závislosti od požiadaviek na bariéru a flexibilitu aplikácie. Zložkou netkanej textílie je najčastejšie spunbond polypropylén (PP), spunbond polyester (PET) alebo spunlace kompozit s plošnými hmotnosťami v rozsahu od 20 g/m² do 80 g/m² pre štandardné laminátové konštrukcie. Obe vrstvy sú spojené adhéznou lamináciou, tepelnou väzbou alebo extrúznym náterom, čím vzniká jednotný list, ktorý sa mechanicky správa ako textília a zároveň zabezpečuje povrchovú nepriepustnosť kovovej fólie.
Laminát môže byť vyrobený ako dvojvrstvová AL/netkaná konštrukcia alebo ako viacvrstvový kompozit obsahujúci ďalšie fólie – ako je polyetylén (PE) alebo polypropylén (PP) – na jednej alebo oboch vonkajších stranách, aby sa zvýšila tepelná zvariteľnosť, odolnosť proti vlhkosti na strane tkaniny alebo dodatočná odolnosť proti prepichnutiu. Trojvrstvové konštrukcie kombinujúce PE fóliu, hliníkovú fóliu a netkanú textíliu sú bežné najmä pri izolačných obkladoch a aplikáciách parozábrany, kde vonkajšia PE vrstva poskytuje odolnosť voči poveternostným vplyvom a netkaná vnútorná strana poskytuje rozmerovú stálosť a jednoduchú aplikáciu lepidla počas inštalácie.
Výsledný kompozit sa vyznačuje výrazne odlišným vzhľadom a hmatom na každej strane: hliníková strana predstavuje svetlý, reflexný kovový povrch, zatiaľ čo netkaná strana má mäkký, matný vzhľad tkaniny s vláknovou textúrou. Táto asymetria je funkčne dôležitá – v mnohých aplikáciách je hliníková strana orientovaná tak, aby odrážala sálavé teplo alebo poskytovala parozábranu, zatiaľ čo netkaná strana je prilepená, prilepená alebo prišitá k susedným materiálom v zostave.
Kľúčové fyzikálne a funkčné vlastnosti
Výkonový profil AL/netkanej laminátovej fólie je definovaný kombinovaným príspevkom jej hliníkových a netkaných komponentov. Pochopenie týchto vlastností jednotlivo a v kombinácii objasňuje, prečo je tento materiál špecifikovaný pre tak širokú škálu náročných aplikácií.
Výkon bariéry
Hliníková fólia s hrúbkou nad približne 9 mikrónov poskytuje takmer dokonalú bariéru voči vodnej pare, kyslíku, svetlu a aromatickým zlúčeninám – dosahuje rýchlosť prenosu vodnej pary (WVTR) pod 0,01 g/m²/deň a rýchlosť prenosu kyslíka (OTR) efektívne pri nule za štandardných testovacích podmienok. Tieto hodnoty bariéry patria medzi najvyššie dosiahnuteľné vo forme flexibilného materiálu a prevyšujú metalizované filmy (ktoré ukladajú iba 40–80 nm hliníkových pár na polymérnom substráte) o niekoľko rádov. Netkaná podložka zachováva túto bariéru pri mechanickej manipulácii tým, že bráni pokrčeniu fólie a vzniku dier, ktoré sú primárnym spôsobom zlyhania pri aplikáciách s hliníkovou fóliou bez podpory.
Odrazivosť a tepelná odolnosť
Svetlé hliníkové povrchy odrážajú 95 % až 97 % dopadajúceho sálavého tepla, vďaka čomu je AL/netkaný laminát efektívnou sálavou bariérou, keď je hliníková strana orientovaná smerom k zdroju tepla so vzduchovou medzerou minimálne 19 mm na reflexnej strane. V aplikáciách izolácie budov je táto sálavá odrazivosť primárnym mechanizmom tepelného výkonu – materiál nefunguje ako objemový izolátor tak, ako to robia sklenené vlákna alebo penové dosky, ale skôr znižuje tepelné zisky alebo straty cez strechy, steny a podlahy tým, že odráža dlhovlnné infračervené žiarenie namiesto toho, aby ho absorboval. Netkaná podložka výrazne neovplyvňuje odrazivosť, pokiaľ hliníkový povrch zostáva čistý a nepoškodený.
Mechanická pevnosť a odolnosť proti roztrhnutiu
Pevnosť v ťahu a odolnosť proti roztrhnutiu AL/netkaných laminátov sú určené predovšetkým netkanou zložkou. Netkané PP netkané textílie typu spunbond s plošnou hmotnosťou 40–60 g/m² poskytujú pevnosť v ťahu 150–300 N/5 cm v smere stroja a 100–250 N/5 cm v priečnom smere, s predĺžením pri pretrhnutí 40 % až 80 %. To dáva laminátu dostatočnú ťažnosť, aby sa prispôsobil nerovným povrchom počas inštalácie bez roztrhnutia, zatiaľ čo hliníková strana prispieva k tuhosti, ktorá odoláva priehybu alebo deformácii pod vlastnou váhou naprieč rozpätiami, s ktorými sa stretávame pri aplikáciách izolácie budov alebo potrubí. Hodnoty pevnosti v roztrhnutí Elmendorf pre typické AL/netkané konštrukcie sa pohybujú od 800 mN do 2 500 mN, čo je primerané pre mechanické inštalačné procesy vrátane zošívania, pribíjania klincami a upevňovania páskou.
Porovnávací prehľad kľúčových rozsahov vlastností pre štandardné konštrukcie AL/netkaných laminátových fólií je uvedený nižšie:
| Nehnuteľnosť | Typická hodnota / rozsah | Testovací štandard |
|---|---|---|
| Celková základná hmotnosť | 60–180 g/m² | ISO 536 |
| WVTR (38 °C / 90 % RH) | < 0,02 g/m2/deň | ASTM E96 |
| Slnečná odrazivosť (AL tvár) | 95 % – 97 % | ASTM C1371 |
| Pevnosť v ťahu (MD) | 150–350 N/5 cm | ISO 1924 |
| Emisivita (AL tvár) | 0,03 – 0,05 | ASTM C1371 |
| Rozsah prevádzkových teplôt | -40 °C až 120 °C | Špecifikácia výrobcu |
Primárne aplikácie v rôznych odvetviach
Kombinácia vlastností AL/netkaného laminátového filmu – vysoký bariérový výkon, žiarivá odrazivosť, mechanická odolnosť a ľahká flexibilita – ho umiestňuje ako funkčný materiál v pozoruhodne širokej škále priemyselných odvetví. Každá aplikácia využíva špecifickú podmnožinu týchto vlastností v inom operačnom kontexte.
- Izolačný obklad budovy: AL/netkaný laminát je štandardný obkladový materiál na laminátové plsti, rolky z minerálnej vlny a penové izolačné výrobky používané na steny, strechy a podlahy. Hliníková strana odráža sálavé teplo a pôsobí ako parotesná vrstva, zatiaľ čo netkaná podložka sa priľne k izolačnému jadru a poskytuje odolnosť proti roztrhnutiu počas rezania a montáže sponiek. FSK (foil-scrim-kraft) obklady predstavujú variant tejto konštrukcie, v ktorej je medzi hliníkovú a sulfátovú papierovú podložku zabudovaná výstužná sklenená tkanina pre zvýšenú odolnosť proti roztrhnutiu pri aplikáciách izolácie potrubí.
- Obal potrubia HVAC a vložka potrubia: Flexibilné izolačné systémy potrubia používajú AL/netkaný laminát ako vonkajší parotesný plášť, ktorý chráni izolačnú vrstvu z minerálnej vlny alebo sklolaminátu pred infiltráciou vlhkosti a poskytuje čistiteľný, odolný vonkajší povrch. Hliníkový povrch odoláva tvorbe kondenzácie na povrchoch potrubia vo vlhkom prostredí a netkaný substrát sa prispôsobuje opakovanému ohýbaniu, ku ktorému dochádza počas inštalácie potrubného systému, bez delaminácie.
- Flexibilné balenie potravín a liečiv: Viacvrstvové lamináty obsahujúce hliníkovú fóliu spojenú s netkanými alebo tkanými textilnými substrátmi sa používajú v retortových vreckách, stojacich vreckách a blistrových obaloch, kde sa vyžaduje kombinácia bariérového výkonu, odolnosti proti prepichnutiu a tepelnej utesniteľnosti (zabezpečená vnútornou vrstvou PE alebo PP). Netkaná zložka poskytuje štrukturálnu integritu, ktorá zabraňuje prepichnutiu fólie počas plnenia, utesňovania a manipulácie s distribúciou.
- Ochranné odevy a núdzové tepelné prikrývky: Ľahké AL/netkané lamináty sa používajú v jednorazových ochranných kombinézach, prikrývkach na núdzové prežitie a odevoch chrániacich pred sálavým teplom pre priemyselných pracovníkov. Hliníková predná strana odráža infračervené žiarenie emitované telom v aplikáciách na prežitie, čím sa znižuje tepelná strata pri rizikových scenároch hypotermie. Netkaný substrát poskytuje odolnosť proti zakrytiu a roztrhnutiu potrebnú pre nositeľné výrobky spolu s dostatočnou priedušnosťou, aby sa zabránilo nadmernému hromadeniu vlhkosti v odevných aplikáciách.
- Poľnohospodárske a záhradnícke kryty: Reflexné AL/netkané zemné kryty a fólie na ochranu plodín sa používajú na riadenie teploty pôdy, potlačenie rastu buriny a odraz fotosynteticky aktívneho žiarenia smerom nahor do prístreškov plodín. Netkaný substrát poskytuje dostatočnú pórovitosť pre výmenu plynov a prenikanie vody, zatiaľ čo hliníkové čelo zvláda solárne tepelné zaťaženie na povrchu pôdy.
- Automobilové tepelné tienenie: Tepelné štíty pod kapotou a spodkom karosérie vo vozidlách používajú AL/netkané lamináty na ochranu komponentov citlivých na teplotu pred výfukovým systémom a sálavým teplom motora. Kombinácia odrazivosti, nízkej hmotnosti a flexibility umožňuje, aby sa tieto štíty počas montáže vozidla tvarovali do zložitých geometrií.
Ako sa vyrába AL/netkaná laminátová fólia
Výroba AL/netkanej laminátovej fólie je proces premeny, ktorý spája predvyrobenú hliníkovú fóliu a rolky netkanej textílie do jednotného kompozitu pomocou jednej z troch základných technológií spájania: suchá adhezívna laminácia, vlhká adhezívna laminácia alebo extrúzna laminácia. Výber spôsobu lepenia závisí od požadovanej pevnosti spoja, teplotného rozsahu konečného použitia, potreby spracovania bez rozpúšťadiel a požiadaviek na rýchlosť výroby.
Laminovanie suchým lepidlom
Pri laminácii suchým lepidlom – najpoužívanejšej metóde pre AL/netkané konštrukcie – sa lepidlo na báze rozpúšťadla alebo vody nanáša na povrch hliníkovej fólie pomocou hĺbkotlače alebo nanášacej hlavy s čiarkou, zvyčajne pri hmotnosti vrstvy 2 až 5 g/m² za sucha. Potiahnutá fólia prechádza sušiarňou pri teplote 60 °C až 100 °C, aby sa odparilo rozpúšťadlo alebo voda v nosiči a zostala suchá lepkavá vrstva lepidla. Hliníková fólia a netkaná textília sa potom spoja pod tlakom štrbiny v laminovacej stanici a kompozit sa navinie na hlavný kotúč. Po dobe vytvrdzovania 24 až 72 hodín pri kontrolovanej teplote a vlhkosti – počas ktorej lepidlo dosiahne svoju konečnú pevnosť zosieťovania – sa hlavný kotúč rozreže na hotové šírky na rezacej stanici. Suchá laminácia vytvára spoje s pevnosťou v odlupovaní typicky v rozsahu od 1,5 do 4,0 N/15 mm, čo je vhodné pre väčšinu aplikácií v oblasti izolácie, balenia a odevov.
Extrúzna laminácia
Extrúzna laminácia zavádza roztavený polymér – najčastejšie polyetylén s nízkou hustotou (LDPE) pri 280 °C až 320 °C – medzi hliníkovú fóliu a substráty z netkanej textílie, keď sa zbiehajú v štrbine prítlačného valca a chladiaceho valca. Roztavený polymér pôsobí súčasne ako spojivo a ako prídavná funkčná vrstva, čo prispieva k tepelnej tesnosti alebo zvýšenej odolnosti proti vlhkosti hotového laminátu. Extrúzna laminácia je uprednostňovaná, keď sa vyžaduje trojvrstvová PE/AL/netkaná konštrukcia, pretože vytvára kompozit v jedinom prechode namiesto toho, aby vyžadovala postupné laminovacie kroky. Dosiahnuteľné sú rýchlosti linky 150 až 400 metrov za minútu, vďaka čomu je extrúzna laminácia možnosť s vyššou priepustnosťou pre veľkoobjemové komoditné lamináty.
Parametre kontroly kvality pri výrobe laminátu
Konzistentná kvalita laminátu vyžaduje nepretržité sledovanie niekoľkých parametrov procesu počas celej výroby. Medzi kritické kontrolné body patria:
- Rovnomernosť hmotnosti adhézneho náteru po celej šírke pásu – odchýlky väčšie ako ±10 % zvyčajne spôsobujú viditeľné rozdiely v pevnosti spoja v hotovom lamináte
- Tlak a teplota v mieste laminácie – nedostatočný tlak spôsobuje nespojené oblasti; nadmerná teplota môže poškodiť netkané substráty citlivé na teplo
- Kontrola napätia pásu na oboch substrátoch sa odvíja – nerovnováha napätia medzi fóliou a netkanou textíliou spôsobuje zvlnenie, zvrásnenie a chyby sútlače v tlačených konštrukciách
- Testovanie pevnosti v odlupovaní na vzorkách odoberaných v pravidelných intervaloch – zvyčajne každých 500 až 1 000 metrov výroby – na overenie vytvrdnutia lepidla a integrity spoja
- Kontrola dierok pomocou systémov detekcie prechádzajúceho svetla – kritická pre aplikácie na balenie farmaceutických výrobkov a potravín, kde sú požiadavky na integritu bariéry špecifikované pri nulovej detekovateľnej dierke na meter štvorcový
Hotové lamináty sa zvyčajne dodávajú vo forme kotúčov na papierových alebo plastových jadrách, so šírkami kotúčov od 500 mm do 2 000 mm a dĺžkami kotúčov od 500 m do 5 000 m v závislosti od plošnej hmotnosti konštrukcie. Rezanie na šírky špecifikované zákazníkom sa vykonáva ako posledný krok konverzie pred odoslaním s rozmerovými toleranciami ±1 mm na štandardnú šírku štrbiny vo väčšine špecifikácií konvertora.
Výber správnej AL/netkanej laminátovej konštrukcie pre vašu aplikáciu
S viacerými typmi netkaných substrátov, hrúbkami hliníkovej fólie, spôsobmi spájania a voliteľnými ďalšími vrstvami, ktoré sú k dispozícii, špecifikácia správnej konštrukcie AL/netkaného laminátu vyžaduje prispôsobenie parametrov materiálu požiadavkám aplikácie a nie štandardný produkt. Nasledujúce úvahy vedú tento proces výberu efektívne.
Pre izolačné obklady a obklady budov, kde je primárnou mechanickou požiadavkou odolnosť proti roztrhnutiu počas inštalácie sponiek, netkaná PP netkaná textília s hrúbkou 40–50 g/m² kombinovaná s hliníkovou fóliou s hrúbkou 9–12 mikrónov prostredníctvom laminácie suchým lepidlom poskytuje optimálnu rovnováhu medzi manipulovateľnosťou a bariérovým výkonom pri ekonomických nákladoch. Tam, kde je potrebná vyššia odolnosť proti roztrhnutiu – ako napríklad pri komerčnej izolácii potrubia alebo parotesných bariérach – je vhodnou cestou modernizácie vystužená sieťovinou alebo ťažšia netkaná textília s hmotnosťou 60 – 80 g/m².
Pre flexibilné obalové aplikácie vyžadujúce hermetické utesnenie je potrebná trojvrstvová konštrukcia s tepelne utesniteľnou vnútornou PE alebo CPP vrstvou a hrúbka hliníkovej fólie by mala byť špecifikovaná na minimálne 9 mikrónov, aby sa zabezpečila bariéra bez dier po namáhaní ohybom pri plnení a utesňovaní vrecka. Pre ochranné odevy a núdzové prikrývky, kde je prvoradá hmotnosť balenia a rúška, tenšia hliníková fólia s hrúbkou 6–7 mikrónov v kombinácii s ľahkou netkanou textíliou s hmotnosťou 20–30 g/m² minimalizuje celkovú plošnú hmotnosť, pričom zachováva odrazivosť a bariérovú schopnosť, ktorá je nevyhnutná pre funkciu produktu.
Odporúčané články
Súvisiace produkty
-
-
AL/Netkaná laminátová fólia je nákladovo efektívny kompozitný materiál, ktorý spája bariérové v...
See Details -
Laminátová fólia AL/PET je vysokovýkonná kompozitná fólia spájajúca kovovú bariéru hliníkovej fól...
See Details -
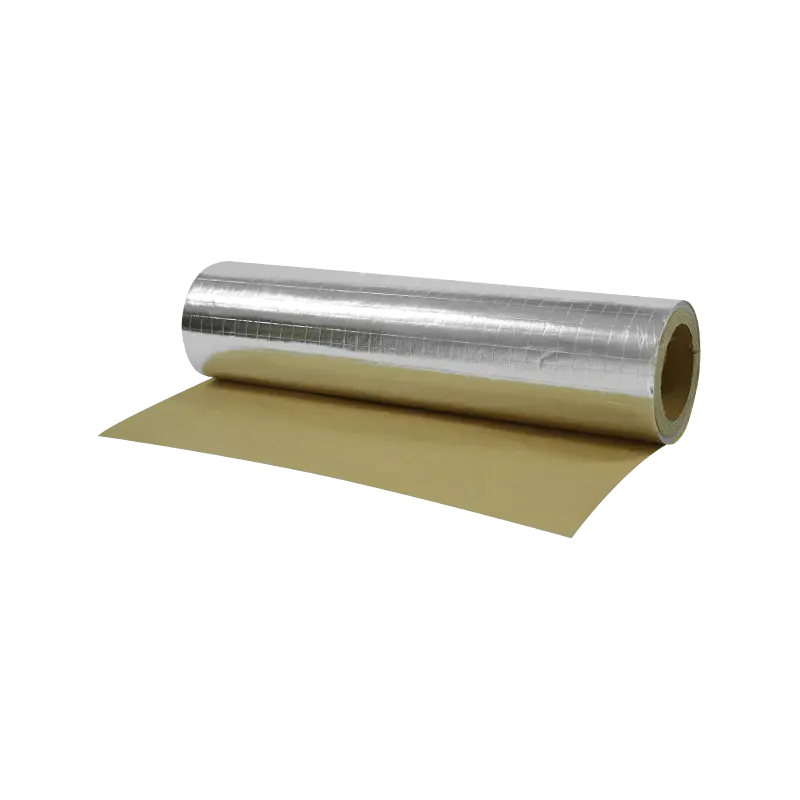
FSK: Tento produkt využíva kompozitnú štruktúru z hliníkovej fólie a kraftového papiera a použití...
See Details -
AL/PE laminátová fólia spája bariérové vlastnosti hliníkovej fólie s flexibilitou a tepelnou zv...
See Details -
AL/BOPP laminátová fólia je kompozitná fólia vyrobená laminovaním hliníkovej fólie biaxiálne BOPP...
See Details

